- Дом
- О нас
- Продукты
- Форма для цементного бетона
- Машина для обработки поверхности цементного бетона, кирпича, асфальтоукладчика
- Лазерная машина для удаления ржавчины
- Цементный кирпичный поддон
- Цемент Бетономешалка
- Машина для производства цементобетонных блоков
- Запасные части для кирпичных машин
- Железобетонные сборные компоненты
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Новости
Как изготовленные на заказ формы для изготовления цементобетонных кирпичей поддерживают различные формы кирпича?
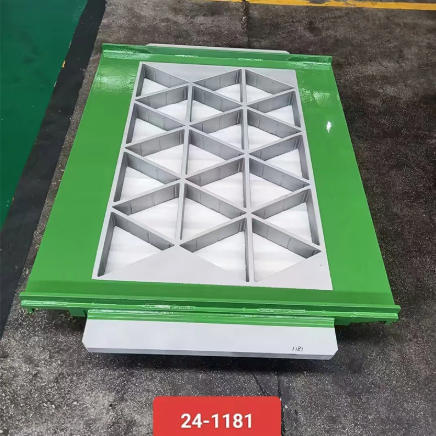
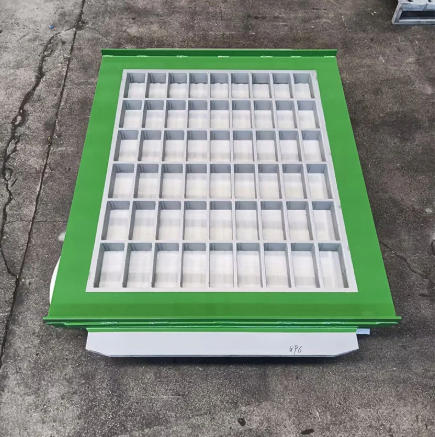
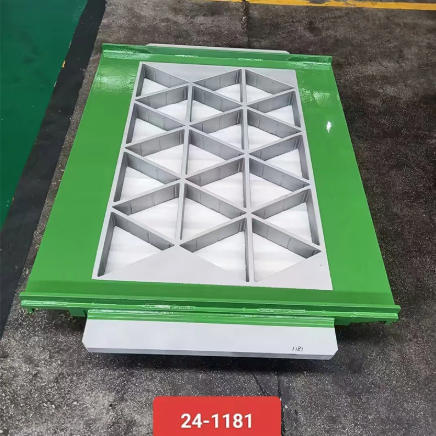
Завод по производству блоков, который уже много лет производит стандартные пустотелые блоки, решает выйти на рынок декоративной брусчатки. Существующие формы не могут сформировать соединяющиеся края, скошенные углы или текстуру поверхности, необходимую для нового продукта. Завод заказывает индивидуальный заказ.Форма для цементного бетона, и в течение нескольких недель он производит продукт, который совсем не похож на стандартную линейку блоков. В этом заключается практическая ценность индивидуальной конструкции пресс-форм: она позволяет одной машине для изготовления кирпичей производить широкий спектр форм без замены самой машины. Форма — это интерфейс между машиной и изделием, и ее конструкция определяет, какие формы возможны, как быстро их можно изготовить и как долго форма прослужит. Для менеджеров по закупкам, которые ищут формы для производства бетонного кирпича, понимание того, как нестандартные конструкции поддерживают различные формы, имеет важное значение для расширения ассортимента продукции и сохранения конкурентоспособности.
Это руководство написано для покупателей, которым необходимо найти индивидуальные формы для изготовления цементно-бетонных кирпичей для кирпичей различной формы. Мы объясним, как геометрия полости определяет форму, как модульные системы пресс-форм позволяют быстро переключаться между продуктами, как материал и термическая обработка влияют на срок службы пресс-формы сложной геометрии и как оценить способность поставщика поставлять нестандартные формы. Мы также предоставим подробные параметры продукции с нашего завода по адресуПРО Промышленная Группа, ООО. Независимо от того, производите ли вы стандартные блоки, брусчатку, подпорные стенки или декоративный облицовочный кирпич, это руководство поможет вам понять, как конструкция индивидуальной формы поддерживает формы, необходимые вашему рынку.
Оглавление
- 1. Почему стандартные формы ограничивают разнообразие форм кирпича?
- 2. Как геометрия полости определяет форму кирпича?
- 3. Как модульные системы пресс-форм поддерживают изготовление нескольких форм на одной машине?
- 4. Какие материалы и варианты термообработки продлевают срок службы пресс-форм для изготовления сложных форм?
- 5. Как вы оцениваете возможности поставщика нестандартных форм?
- 6. Часто задаваемые вопросы (FAQ)
- 7. Заключение
1. Почему стандартные формы ограничивают разнообразие форм кирпича?
Стандартная форма предназначена для конкретного продукта большого объема, обычно это прямоугольный полый блок или простой цельный блок. Геометрия его полости фиксирована, а механизмы открытия и выброса оптимизированы под эту единую форму. Когда производитель хочет добавить новую форму — блокирующую брусчатку, блок со скошенными краями, подпорную стенку с разделенной поверхностью — стандартная форма не может вместить это изменение. У производителя есть три варианта: купить новую машину, предназначенную для новой формы, изменить существующую форму таким образом, чтобы это могло поставить под угрозу ее прочность, или инвестировать в специальную форму для цементного бетона, разработанную специально для новой геометрии. Первый вариант – капиталоемкий. Второе рискованно. Третий вариант является практическим выбором для большинства производителей, и именно по этой причине проектирование пресс-форм по индивидуальному заказу стало основным направлением деятельности в отрасли производства бетонных изделий.
Ограничение стандартных форм касается не только формы полости. Речь также идет о раме формы, системе выброса, передаче вибрации и изнашиваемых поверхностях. Стандартная форма построена вокруг прямоугольной полости, а ее рама и выталкивающие штифты расположены с учетом этой геометрии. Сложная форма может потребовать другой схемы выброса, другого отверстия рамы и другой обработки поверхности износа. В таблице ниже показаны типичные ограничения стандартных форм при внедрении новой формы.
| Стандартная функция пресс-формы | Ограничение на новые формы | Пользовательский ответ пресс-формы |
| Фиксированная прямоугольная полость | Невозможно сформировать пересекающиеся кромки или фаски. | Геометрия полости, разработанная по чертежу изделия |
| Схема выталкивания штифта | Может не совпадать со сложными поверхностями продукта. | Точки выброса расположены таким образом, чтобы избежать маркировки продукта. |
| Открытие рамы | Может быть слишком маленьким для больших или неправильных форм. | Размер рамы соответствует новой пресс-форме и интерфейсу машины. |
| Обработка поверхности износа | Оптимизирован для простого истирания, а не для сложных кромок. | Обработка поверхности выбирается с учетом конкретного характера износа |
Завод PRO Industry Group Co., Ltd. неоднократно сталкивался с этим ограничением на заводах клиентов. Производители часто предполагают, что им нужна новая машина, тогда как на самом деле им нужна правильно спроектированная форма для изготовления цементно-бетонных кирпичей, которая соответствует новому продукту и существующей машине. Наша команда инженеров работает с чертежом продукта, размерами интерфейса машины и объемом производства, чтобы разработать форму, которая поддерживает новую форму без ущерба для машины.
2. Как геометрия полости определяет форму кирпича?
Геометрия полости — это набор размеров и особенностей внутри формы, из которой формируется кирпич. Он включает в себя длину, ширину и высоту полости, количество и положение стержней или отверстий, профиль края (квадратный, с фаской, закругленный), текстуру поверхности (гладкая, с разрезом, брашированная) и угол наклона, позволяющий выбросить кирпич. Каждый из этих элементов должен быть спроектирован так, чтобы соответствовать техническим характеристикам изделия и работать с бетонной смесью, вибрационной системой и механизмом выброса. Индивидуальная форма для изготовления кирпича из цементного бетона разрабатывается путем перевода чертежа изделия в конструкцию полости, а затем проверки этой конструкции на соответствие возможностям машины и поведению бетона. В таблице ниже показано, как особенности формы изделия преобразуются в параметры конструкции полости пресс-формы.
| Форма продукта | Параметр конструкции полости пресс-формы | Типичное значение или опция |
| Соединяющийся край | Геометрия и допуск профиля кромки | +/- 0,2 мм на функциях блокировки |
| Скошенный угол | Угловой радиус или угол фаски | Фаска от 3 мм до 10 мм |
| Текстура разделенного лица | Рисунок поверхности полой стены | Механически обработанный или вытравленный рисунок |
| Керновые отверстия | Диаметр и положение штифта сердечника | Диаметр от 40 мм до 200 мм |
| Зазор выброса | Угол уклона на вертикальных стенах | от 1 до 2 градусов |
| Высота продукта | Глубина полости и высота рамы формы | от 50 мм до 300 мм |
На нашем заводе мы используем CAD-моделирование для проектирования каждой полости и моделирования поведения выброса и вибрации перед механической обработкой. Это позволяет нам выявить помехи, тонкие стенки и проблемы с углом уклона до того, как форма будет разрезана. Наша цель — создать форму для изготовления цементно-бетонных кирпичей, которая стабильно обеспечивает заданную форму, не требуя настройки машины методом проб и ошибок.
3. Как модульные системы пресс-форм поддерживают изготовление нескольких форм на одной машине?
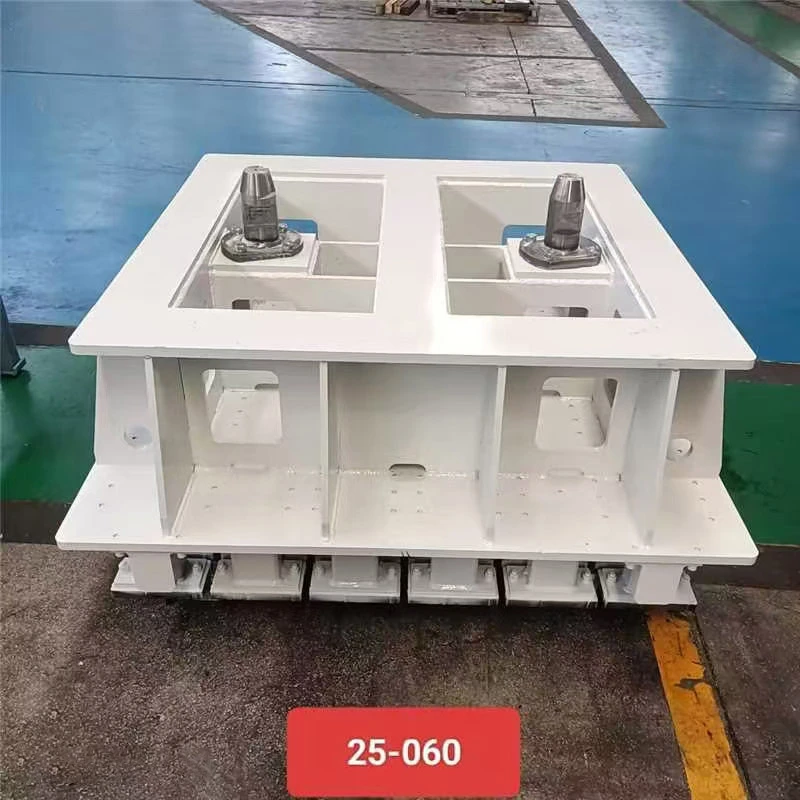
Модульная система форм позволяет одной машине для производства кирпичей производить несколько форм, заменяя вставку формы или опоку, а не весь узел формы. Система обычно состоит из основной рамы, которая крепится к машине, и сменных вставок для полостей, закрепленных внутри рамы. Основная рама обеспечивает структурный интерфейс, механизм выброса и передачу вибрации, а вставка определяет форму продукта. Такой подход снижает затраты на добавление новой формы, поскольку необходимо изготавливать только вставку, а не всю раму. Это также сокращает время переналадки, поскольку вставку можно быстро снять и заменить. В таблице ниже показаны типичные конфигурации модульных форм и характеристики их замены.
| Конфигурация | Метод переключения | Типичное время переналадки | Лучше всего подходит для |
| Изменение только для вставки | Замените вставку полости внутри основной рамы. | 15 - 30 минут | Небольшие вариации формы, частые изменения |
| Замена пресс-формы | Замените всю пресс-форму на машине | 30–60 минут | Различные семейства продуктов |
| Быстросменная кассета | Предварительно собранная кассета вставляется в раму | 5–15 минут | Высокосортное, мелкосерийное производство |
Наша фабрика PRO Industry Group Co., Ltd. разрабатывает модульные системы форм для изготовления цементно-бетонных кирпичей, которые позволяют производителям переключаться между формами без замены всей формы. Мы работаем с размерами интерфейса производителя станка, чтобы гарантировать правильную установку основной рамы и удобство обращения со вставками. Наша цель – помочь производителям расширить ассортимент продукции, не расширяя при этом машинный парк.
4. Какие материалы и варианты термообработки продлевают срок службы пресс-форм для изготовления сложных форм?
Сложные формы предъявляют иные требования к материалу формы, чем простые прямоугольные полости. Тонкие участки, острые углы и текстурированные поверхности более подвержены износу, растрескиванию и эрозии. Материал и термическая обработка должны быть выбраны так, чтобы противостоять этим конкретным видам отказов. Для общего производства блоков обычно используют 42CrMo4 или 40Cr с закалкой и отпуском. Для сложных форм с тонкими краями или текстурированными поверхностями часто используется науглероженная или азотированная поверхность, чтобы повысить износостойкость без снижения ударной вязкости. В таблице ниже сравниваются материалы и варианты обработки форм сложной формы.
| Материал/Обработка | Твердость поверхности | Прочность | Лучше всего подходит для |
| 42CrMo4, закаленный и отпущенный | 48 - 52 HRС | Хороший | Общие формы блоков и брусчатки |
| 20CrMnTi, науглероженный | Поверхность 58–62 HRC | Умеренный | Износостойкие края, текстурированные поверхности. |
| 42CrMo4, азотированный | Поверхность 60–65 HRC | Хорошее ядро | Сложные формы с тонкими сечениями |
| Хардокс 450 | 45 - 50 HRC | Отличный | Тяжелые, устойчивые к истиранию формы |
На нашем заводе мы подбираем материал и обработку исходя из формы изделия, бетонной смеси и объема производства. После обработки мы проверяем твердость и глубину корпуса, а также проверяем размер полости. Наша цель — предоставить формы для изготовления цементно-бетонных кирпичей, которые сохраняют сложную форму в течение длительного срока службы, а не только в начале производства.
5. Как вы оцениваете возможности поставщика нестандартных форм?
Оценка поставщика нестандартных форм для изготовления цементно-бетонных кирпичей на предмет их формы требует большего, чем просто проверка каталога. Поставщик должен продемонстрировать способность воплотить чертеж изделия в технологическую полость, обработать сложную геометрию с допуском, выбрать правильный материал и обработку, а также поддержать производителя на протяжении всего первого производственного цикла. В таблице ниже представлена система оценки, которую покупатели могут использовать при оценке поставщиков.
| Область оценки | Что проверить | Масса |
| Возможности дизайна | CAD-моделирование, моделирование выброса, черновой анализ | 25% |
| Возможности обработки | Фрезерование на ЧПУ, электроэрозионная обработка, шлифовка сложных полостей | 25% |
| Материал и обработка | Сертифицированная сталь, собственная термообработка, проверка твердости. | 20% |
| Формируйте опыт | Ссылки на аналогичные формы, образцы пресс-форм | 15% |
| Поддержка производства | Поддержка пробного запуска, услуги по регулировке, запасные вставки. | 15% |
Завод PRO Industry Group Co., Ltd. поддерживает клиентов в каждой из этих областей. Мы проверяем конструкцию перед обработкой, обрабатываем сложные полости самостоятельно, контролируем термообработку и твердость, а также поддерживаем первый производственный цикл. Наша цель — сделать проект индивидуальной формы предсказуемым, а не серией сюрпризов.
6. Часто задаваемые вопросы (FAQ)
Вопрос 1: Может ли изготовленная по индивидуальному заказу форма для цементно-бетонных кирпичей производить более одной формы кирпича?
Ответ: Одна нестандартная форма предназначена для одной конкретной геометрии полости. Однако модульная система пресс-форм со сменными вставками позволяет на одной машине производить несколько форм, меняя вставку или форму. Мастер-рама остается на станке, заменяется только формообразующая вставка. Это наиболее экономичный способ поддержки нескольких форм кирпича без покупки дополнительных машин.
Вопрос 2: Сколько времени занимает разработка и изготовление индивидуальной формы для кирпича новой формы?
Ответ: Срок выполнения зависит от сложности формы и наличия данных машинного интерфейса. Изготовление типичной формы для новой брусчатки или блока занимает от 4 до 8 недель с момента утверждения проекта до доставки. Сложные текстуры или жесткие допуски могут продлить график. Наш завод предоставляет подробный график производства после рассмотрения проекта, чтобы производитель мог соответствующим образом спланировать выпуск продукта.
Вопрос 3: Какую информацию мне нужно предоставить, чтобы получить индивидуальное предложение по пресс-форме?
Ответ: Чтобы предложить индивидуальную форму для изготовления цементобетонного кирпича, нам нужен чертеж продукта с размерами и допусками, моделью кирпичной машины и размерами интерфейса формы, ожидаемым объемом производства, составом бетонной смеси, а также любыми требованиями к текстуре или цвету поверхности. Также полезны фотографии или образцы целевого продукта. Имея эту информацию, наша команда инженеров может подготовить концепцию проекта и коммерческое предложение.
Вопрос 4. Будет ли изготовленная на заказ форма сложной формы служить так же долго, как стандартная форма?
Ответ: Срок службы зависит от сложности формы, выбранного материала и обработки, условий эксплуатации. Сложные формы с тонкими краями или текстурированными поверхностями могут изнашиваться быстрее, чем простые прямоугольные полости, но правильный материал и обработка поверхности могут это компенсировать. Мы выбираем материал и обработку, исходя из конкретного характера износа формы, и вместе с предложением предоставляем оценку срока службы.
Вопрос 5: Можете ли вы поставить сменные вставки для существующей модульной системы пресс-форм?
Ответ: Да, мы можем изготовить сменные вставки для модульных систем пресс-форм при условии, что у нас есть размеры основной рамы и детали интерфейса вставок. Мы также можем выполнить реверс-инжиниринг существующей вставки, если чертежи недоступны. Наша цель — помочь производителям расширить ассортимент форм без замены всей системы пресс-форм.
7. Заключение
Изготовленные на заказ формы для производства цементно-бетонных кирпичей поддерживают различные формы кирпича за счет преобразования геометрии изделия в конструкцию полости, использования модульных систем, которые позволяют одной машине производить несколько форм, а также путем выбора материалов и методов обработки, которые сохраняют сложные формы в течение длительного срока службы. Плесень не является товаром; это инструмент, определяющий, что производитель может продать. Понимая, как геометрия полости, модульность и выбор материала работают вместе, покупатели могут найти формы, которые расширят ассортимент их продукции, не расширяя при этом парк машин. Наш завод PRO Industry Group Co., Ltd. располагает возможностями проектирования, механической обработки и термообработки для изготовления индивидуальных форм для стандартных блоков, брусчатки, блоков подпорных стенок и декоративного облицовочного кирпича.
Добавляете ли вы новую форму в свою линейку продуктов или заменяете изношенную форму существующей формой, мы приглашаем вас связаться с нами, чтобы обсудить ваши требования. Мы можем предоставить концепции дизайна, образцы и подробные расценки. Наша приверженность качеству и поддержке клиентов сделала нас надежным партнером для производителей бетона по всему миру.
Свяжитесь с PRO Industry Group Co., Ltd. сегоднячтобы обсудить ваши индивидуальные требования к формам для изготовления цементно-бетонных кирпичей и узнать, как наши конструкции могут поддерживать формы кирпича, необходимые вашему рынку.
Похожие новости
- Какие методы очистки помогают защитить форму для цементного бетона после производства?
- Какие стальные материалы подходят для производства форм для цементного бетона?
- Как точность форм для изготовления цементобетонных кирпичей влияет на качество готовых кирпичей?
- Что делает изготовленную по индивидуальному заказу форму для изготовления бетонного кирпича правильным выбором для стабильного производства?
- Машина для дробеструйной обработки поверхности цементного бетона и кирпича по сравнению с традиционными методами обработки поверхности: какое решение более эффективно?
- Как правильно выбрать форму для бетонного кирпича для асфальтоукладчика для ландшафтных проектов
Оставьте мне сообщение
новые продукты


Новости Рекомендации